欢回流焊工艺流程详解:从上板到冷却的完整过程
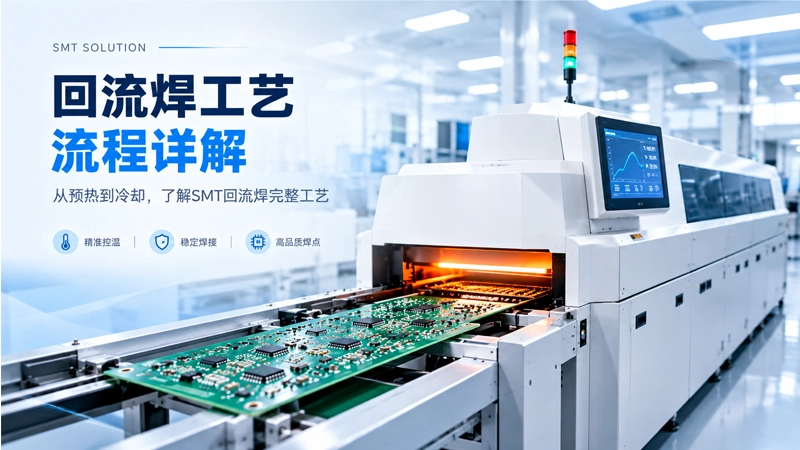
回流焊是SMT生产线中的核心焊接工艺。PCB经过锡膏印刷和贴片后,元器件已经按照要求放置在电路板上,但此时元器件与PCB之间还没有形成最终的焊接连接。
接下来,PCB就需要进入回流焊设备,通过一系列受控的加热与冷却过程,让焊膏完成熔化、润湿、焊接和凝固,最终形成可靠的焊点。
那么,一块PCB进入回流焊之后,到底经历了哪些过程?
从完整生产流程来看,可以概括为:
上板 → 进入炉膛 → 预热 → 恒温 → 回流 → 冷却 → 出板 → 检查
下面按照PCB实际经过回流焊设备的顺序,详细了解整个过程。
一、PCB进入回流焊之前,需要完成什么?
严格来说,回流焊并不是SMT生产的第一步。
在PCB进入回流焊之前,一般已经完成了两个重要工序:
锡膏印刷 → 元器件贴装
首先,锡膏印刷机通过钢网,将适量焊膏印刷到PCB的焊盘上。
随后,贴片机将电阻、电容、芯片等贴片元器件准确放置到对应焊盘位置。
此时的PCB看起来已经“装好”了元器件,但实际上焊点还没有真正形成。
焊膏依靠自身的黏性暂时固定元器件。
因此,PCB进入回流焊的目的,就是通过后续的温度控制,让这些焊膏完成真正的焊接。
二、第一步:PCB上板
SMT生产线通常会通过输送系统,将贴装完成的PCB送入回流焊设备。
这就是回流焊工艺的起点。
PCB进入设备后,会沿着传输轨道向前运行。
在这个过程中,需要保证PCB能够稳定、平顺地通过炉膛。
如果PCB在传输过程中出现卡板、偏移或者速度不稳定等问题,就可能影响后面的温度曲线和焊接效果。
因此,回流焊设备除了需要控制温度,还需要保持稳定的PCB传输。
PCB上板时需要注意什么?
常见需要关注的因素包括:
- PCB尺寸是否与设备匹配
- PCB厚度是否符合设备要求
- 传输轨道宽度是否合适
- PCB进入方向是否正确
- PCB上的元器件是否存在明显偏移
- 传输速度是否符合工艺要求
对于大批量自动化生产来说,稳定的上板和传输是整个回流焊过程的基础。
三、第二步:PCB进入预热区
PCB进入炉膛之后,并不会立即进入高温回流区。
首先经过的是预热区。
预热区的主要作用,就是让PCB、电子元器件以及焊膏逐渐升温。
为什么不能一下子把温度提高到很高?
因为PCB和电子元器件都需要承受一定的热变化。
如果升温过快,可能造成较大的热冲击,也不利于后续焊接过程。
因此,回流焊通常采用逐渐升温的方式。
可以简单理解成:
先让PCB“热起来”,再进行真正的焊接。
四、第三步:进入恒温区
经过预热后,PCB继续向前运行,进入恒温区。
恒温区又经常被称为浸润区。
这一阶段的温度通常不会像回流区那样高,而是让PCB整体温度进一步趋于稳定。
与此同时,焊膏中的助焊剂开始发挥作用。
焊膏并不只是简单的金属粉末,它通常由焊料合金粉末、助焊剂等成分组成。
在加热过程中,助焊剂会帮助去除焊接表面的氧化物,改善焊料的润湿和焊接过程。
因此,恒温阶段对于后面的焊料熔化和焊点形成具有重要作用。
五、第四步:进入回流区
这是真正完成焊接的核心阶段。
PCB继续向前运行,进入回流区。
此时炉内温度进一步升高,使焊膏达到熔化所需的温度。
当焊料达到相应的熔化条件后,焊膏中的焊料开始熔化。
原本分布在PCB焊盘上的焊膏逐渐变成液态焊料,并与元器件焊端以及PCB焊盘形成良好的连接。
这个过程就是所谓的回流。
可以简单理解:
焊膏受热 → 焊料熔化 → 液态焊料润湿焊盘和元器件焊端 → 形成焊接连接。
这也是整个回流焊过程中最关键的阶段。
六、焊料熔化后,焊点是怎么形成的?
这是很多初学者比较容易忽略的一点。
焊膏在进入回流区之前,是附着在PCB焊盘上的膏状材料。
当温度达到焊料熔点以上后,焊料开始变成液态。
液态焊料会在焊盘和元器件焊端之间流动并润湿相应表面。
随后,PCB继续向前移动。
当温度开始下降,液态焊料逐渐凝固。
最终,就形成我们看到的焊点。
因此,一个完整焊点的形成实际上经历了:
焊膏 → 加热 → 熔化 → 润湿 → 冷却 → 凝固 → 焊点
这个过程虽然看起来简单,但其中涉及的温度、时间、升温速度、峰值温度等参数都需要合理控制。
七、第五步:进入冷却区
完成回流之后,PCB不会继续保持高温,而是进入冷却区。
冷却区的作用就是让PCB和焊点逐渐降温。
随着温度下降,液态焊料逐渐凝固,最终形成稳定的焊点。
这时候,电子元器件也真正被焊接固定在PCB上。
需要注意的是:
冷却并不是简单地“越快越好”。
冷却速度同样需要根据焊料、PCB以及具体产品工艺进行合理控制。
过快或不合适的冷却过程,可能对焊点质量产生影响。
因此,一台完整的回流焊设备不仅需要做好加热,也需要做好冷却。
八、第六步:PCB出板
经过冷却之后,PCB已经基本完成回流焊过程。
此时,它会继续沿着输送轨道离开炉膛,并从设备出口送出。
这时候,原本只是通过焊膏暂时固定的电子元器件,已经通过回流焊形成了真正的焊接连接。
PCB随后通常会进入下一道工序,例如AOI检测。
九、回流焊完成后为什么还要做AOI检测?
回流焊完成,并不意味着每一块PCB一定都是合格的。
在实际生产过程中,仍然可能出现各种焊接缺陷,例如:
- 虚焊
- 少锡
- 多锡
- 连锡
- 桥连
- 元器件偏移
- 焊点异常
- 元器件立碑
因此,回流焊后通常需要进行AOI检测,对PCB上的焊点和元器件状态进行检查。
这样就形成了一个完整的生产逻辑:
锡膏印刷 → 贴片 → 回流焊 → AOI检测
前面负责准备,回流焊负责焊接,后面负责检查结果。
十、回流焊为什么要设置多个温区?
看到这里可能会产生一个疑问:
既然最终都是把焊料加热到熔化,为什么不能直接把整个炉子加热到焊料熔点以上?
原因就在于PCB和电子元器件需要经历一个合理的温度变化过程。
如果整个炉膛都是同一个温度,PCB进入之后可能会突然受到较大的热冲击,而且很难形成合理的升温、恒温、回流和冷却过程。
所以,回流焊设备通常会划分多个温区。
这些温区并不是简单地“温度越来越高”,而是共同构成一条完整的温度曲线。
典型过程可以理解为:
预热区
↓
恒温区
↓
回流区
↓
冷却区
不同类型的回流焊设备,温区数量和具体结构可能有所不同。
但核心目标都是一样的:
让PCB按照合理的温度曲线完成焊接。
十一、什么是回流焊温度曲线?
如果把PCB在整个回流焊过程中的温度变化画成一条曲线,就形成了我们常说的回流焊温度曲线。
它反映的是PCB从进入炉膛到离开炉膛过程中,温度随时间发生的变化。
一条典型的温度曲线,大致包括:
升温 → 恒温 → 回流 → 冷却
其中需要关注的参数包括:
- 升温速度
- 恒温时间
- 回流时间
- 峰值温度
- 冷却速度
- PCB实际温度变化
这里需要特别注意:
回流焊设备显示的炉温,不一定等于PCB焊点实际经历的温度。
因此,在实际生产中,工程人员通常会使用炉温测试仪,对PCB不同位置进行实际测温,再根据测试结果调整设备参数。
十二、回流焊过程中最重要的是什么?
很多人会认为:
“回流焊最重要的是温度越高越好。”
实际上并不是。
真正重要的是:
温度、时间和升降温过程之间的匹配。
例如,焊料需要达到一定温度才能熔化,但并不是温度越高越好;需要一定的回流时间,但也不是时间越长越好。
同时,不同PCB、不同焊料、不同元器件以及不同产品,对温度曲线的要求也可能不同。
因此,回流焊工艺的核心不是单纯追求“高温”,而是建立适合产品的合理温度曲线。
十三、一块PCB经过回流焊到底经历了什么?
把整个过程浓缩起来,一块贴装完成的PCB进入回流焊后,大致经历:
① 上板
PCB进入回流焊输送系统。
② 预热
PCB和元器件逐渐升温。
③ 恒温
PCB整体温度趋于稳定,助焊剂开始发挥作用。
④ 回流
焊料达到熔化条件,形成液态焊料并完成焊接。
⑤ 冷却
焊料逐渐凝固,形成稳定焊点。
⑥ 出板
完成焊接的PCB离开回流焊设备。
⑦ 检测
进入AOI等后续检测工序,确认焊接质量。
整个过程看起来只是“PCB从炉子里走一遍”,实际上背后是一个经过精确控制的热过程。
十四、回流焊工艺流程总结
回流焊并不是简单地把PCB放进高温炉里加热,而是一个完整的温度控制过程。
其基本流程可以概括为:
PCB上板 → 预热 → 恒温 → 回流 → 冷却 → 出板 → 焊点检测
其中:
预热解决的是逐步升温的问题;
恒温帮助PCB整体温度稳定并促进助焊剂发挥作用;
回流完成焊料熔化和元器件焊接;
冷却让焊料凝固并形成最终焊点。
所以,一台好的回流焊设备,真正要解决的并不是“把温度升高”,而是让PCB在整个炉膛内按照合理、稳定、可重复的温度曲线完成焊接。
这也是为什么在选择回流焊设备时,除了关注温区数量和最高温度,还需要重点关注温度控制精度、炉温均匀性、热风循环、传输稳定性以及冷却系统等因素。迎使用 WordPress。这是您的第一篇文章。编辑或删除它,然后开始写作吧!