回流焊有哪些类型?常见回流焊设备分类介绍
回流焊是SMT生产过程中用于焊接电子元器件的重要设备。随着电子产品类型、生产规模和焊接工艺的不同,回流焊设备也发展出了不同的类型。常见的分类方式包括按照加热方式、焊接环境以及设备结构进行分类。
对于企业采购来说,了解不同类型回流焊的工作特点,可以根据产品类型、生产规模、PCB尺寸和工艺要求选择合适的设备,而不是单纯比较设备价格或温区数量。
一、按照加热方式分类
按照设备的主要加热方式,回流焊通常可以分为热风回流焊、红外回流焊以及红外与热风结合的回流焊。
1. 热风回流焊
热风回流焊是目前SMT生产中较为常见的一种方式。
设备通过加热装置产生热量,再利用风机和风道让热空气在炉膛内部循环,通过热风将热量传递到PCB和电子元器件上。
这种方式的特点是热量传递比较均匀,可以较好地适应不同类型的PCB和元器件,因此广泛应用于电子产品批量生产。
现代SMT生产线上使用的回流焊设备,很多都以热风循环作为主要的加热方式。
2. 红外回流焊
红外回流焊主要利用红外辐射进行加热。
红外加热可以直接向PCB和元器件传递热量,设备结构相对直观。
不过,PCB、元器件以及不同材料对红外辐射的吸收能力存在差异,因此实际受热情况可能受到产品结构和材料的影响。
随着SMT产品对温度均匀性和工艺稳定性的要求不断提高,单纯采用红外加热的设备在现代生产中的应用相对有限。
3. 红外+热风回流焊
部分回流焊设备会将红外加热与热风循环结合使用。
这种方式可以利用红外辐射提供热量,同时通过热风循环改善炉内温度分布。
具体采用哪种加热结构,需要结合设备设计和实际工艺要求判断。对于企业来说,不能仅根据“红外”或“热风”等名称判断设备是否适合,还需要关注实际温度均匀性和工艺测试结果。
二、按照焊接环境分类
除了加热方式,回流焊还可以按照炉内焊接环境分为空气回流焊和氮气回流焊。
1. 空气回流焊
空气回流焊是在普通空气环境下完成焊接,也是应用较广泛的一种方式。
对于很多常规电子产品,只要锡膏和PCB工艺要求能够满足,空气回流焊即可完成正常生产。
它的优势在于设备配置相对简单,不需要持续供应氮气,因此运行成本也相对容易控制。
2. 氮气回流焊
氮气回流焊是在回流焊设备内部引入氮气,降低炉内氧含量,在相对低氧的环境下完成焊接。
氮气可以减少焊接过程中氧气对焊料表面的影响,因此在部分对焊接环境要求较高的产品中会使用氮气回流焊。
氮气回流焊通常会配置氮气输入、流量控制以及氧浓度监测等系统。
是否需要氮气,需要根据产品、锡膏和焊接工艺确定,并不是所有SMT生产都必须使用氮气回流焊。
三、按照设备结构和生产方式分类
根据设备结构以及生产方式,回流焊还可以分为连续式回流焊、台式回流焊等不同形式。
1. 连续式回流焊
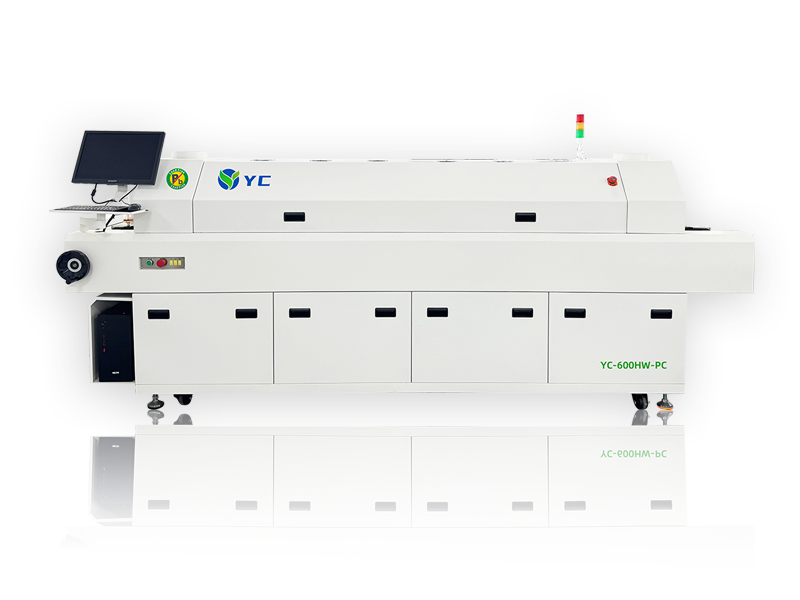
连续式回流焊是SMT自动化生产线上常见的设备形式。
PCB通过输送系统连续进入炉体,依次经过预热、恒温、回流和冷却等区域,完成整个焊接过程。
设备通常具有多个温区,可以分别设置温度,并通过调整输送速度控制PCB在各个温区中的停留时间。
这种设备适合批量生产,可以与锡膏印刷机、贴片机等设备连接,组成完整的SMT生产线。
对于需要长期连续生产的企业来说,连续式回流焊通常是主要的设备选择。
2. 台式回流焊
台式回流焊通常体积较小,占地面积相对有限,适合实验室、小批量生产、研发打样等场景。
这类设备的结构和温区数量通常与大型生产线设备有所区别,生产效率也相对有限。
如果企业主要进行新产品研发、样品制作或者小批量试制,可以根据实际产量考虑台式设备。
如果进入稳定的大批量生产阶段,则需要根据产能要求重新考虑连续式回流焊设备。
四、按照温区数量分类
温区数量也是企业选购回流焊设备时经常关注的参数。
市场上的设备可能会采用不同数量的温区,例如6温区、8温区、10温区、12温区等。
温区数量越多,并不意味着设备一定越适合某种产品。
温区数量增加后,可以对PCB的升温过程进行更加细致的划分,为调整温度曲线提供更多空间。但最终是否需要更多温区,还需要结合PCB尺寸、元器件类型、锡膏工艺和生产速度等因素确定。
因此,在选择回流焊设备时,不能只比较“多少温区”,还需要综合考虑有效加热长度、温度均匀性、热风循环能力以及实际温度曲线。
五、常见回流焊类型对比
需要注意的是,回流焊的这些分类属于不同维度,并不是互相排斥的。例如,一台实际用于SMT生产线的设备,可以同时属于热风回流焊、氮气回流焊、连续式回流焊,并采用10温区配置。
| 分类维度 | 常见类型 | 主要特点 | 常见应用场景 |
|---|---|---|---|
| 按加热方式 | 热风回流焊 | 通过热风循环传递热量,温度分布较均匀 | 常规SMT生产、批量生产 |
| 红外回流焊 | 通过红外辐射进行加热 | 部分特定工艺、小型设备 | |
| 红外+热风回流焊 | 结合红外加热与热风循环 | 对加热方式有综合要求的生产场景 | |
| 按焊接环境 | 空气回流焊 | 在普通空气环境下完成焊接,设备配置相对简单 | 常规电子产品生产 |
| 氮气回流焊 | 引入氮气降低炉内氧含量 | 对焊接环境要求较高的产品 | |
| 按生产方式 | 连续式回流焊 | PCB连续通过多个温区完成焊接 | SMT自动化生产线、批量生产 |
| 台式回流焊 | 设备体积较小,使用灵活 | 研发、打样、小批量生产 | |
| 按温区配置 | 6温区、8温区等 | 通过不同温区组合形成温度曲线 | 根据产品和工艺需求选择 |
| 10温区、12温区等 | 温度曲线调节空间更大 | 中大型SMT生产及复杂工艺 |
从这个表格可以看出,“热风”“氮气”“连续式”“10温区”并不是四种互相独立的设备,而是分别描述了设备的加热方式、焊接环境、生产方式和温区配置。
六、按照使用场景如何选择回流焊类型?
不同企业的生产需求不同,对回流焊设备的要求也不一样。
研发打样和小批量生产
如果主要用于研发、实验或者样品制作,可以重点考虑体积较小、操作灵活的台式回流焊设备。
常规SMT批量生产
如果企业已经形成稳定的SMT生产,需要持续完成PCB贴装后的焊接,可以考虑连续式热风回流焊设备。
对焊接环境要求较高的产品
如果产品和锡膏工艺对氧含量有较高要求,可以考虑配置氮气系统的回流焊设备。
多种PCB产品生产
如果企业需要生产不同尺寸、不同元器件配置的PCB,则需要重点关注设备的温区配置、温度调节范围、输送宽度以及温度曲线调整能力。
七、回流焊设备选型不能只看类型
在实际采购过程中,“哪一种回流焊最好”并没有统一答案。
同一种类型的设备,不同厂家在加热结构、热风循环、温控系统、输送系统、保温结构和冷却方式等方面也可能存在差异。
因此,企业在选择设备时,除了确认设备类型,还应该重点了解以下几个方面:
- PCB最大尺寸和实际生产尺寸
- 需要生产的产品类型
- 每小时或每天的生产量
- 温区数量及有效加热长度
- 各温区温度控制能力
- 炉内温度均匀性
- 输送宽度和输送方式
- 热风循环结构
- 冷却系统配置
- 是否需要氮气
- 设备维护和清洁是否方便
- 能否与现有SMT生产线配套
通过这些参数进行综合判断,比单独比较设备型号更有实际意义。
八、常见回流焊类型怎么理解?
如果从企业采购的角度简单归纳,可以这样理解:
按照加热方式:
热风回流焊、红外回流焊、红外+热风回流焊。
按照焊接环境:
空气回流焊、氮气回流焊。
按照生产方式:
连续式回流焊、台式回流焊。
按照温区配置:
6温区、8温区、10温区、12温区等不同配置。
这些分类可以组合使用。例如,一台用于SMT生产线的10温区氮气热风回流焊设备,就同时具备“热风回流焊、氮气回流焊、连续式回流焊、10温区”等特点。
结语
回流焊设备可以从加热方式、焊接环境、生产方式以及温区配置等多个角度进行分类。热风回流焊适用范围较广,连续式回流焊适合SMT自动化生产,而是否配置氮气、采用多少温区,则需要结合具体产品和焊接工艺确定。
对于企业采购来说,回流焊设备并不是温区越多越好、配置越高越好,而是要与自身生产需求相匹配。我们可以根据企业的PCB尺寸、产品类型、产能以及现有SMT生产线情况,提供单台回流焊设备或整线配置方案。