回流焊的工作原理是什么?温度变化过程详解
回流焊是SMT电子制造过程中常用的焊接工艺,主要用于将贴装在PCB上的电子元器件与焊盘可靠连接。它的基本原理并不复杂:PCB在完成锡膏印刷和元器件贴装后,通过回流焊设备内部的多个温区逐步升温,使锡膏中的焊料熔化并与焊盘、元器件引脚形成焊点,随后经过冷却使焊点凝固,从而完成焊接。
与传统的直接加热不同,回流焊并不是让PCB瞬间达到很高的温度,而是按照设定的温度曲线,让PCB依次经历预热、恒温、回流和冷却等阶段。整个过程中,温度变化是否稳定,会直接影响最终的焊接质量。
一、回流焊的基本工作原理
回流焊主要利用热量传递使锡膏完成熔化和凝固。
PCB经过锡膏印刷后,锡膏会覆盖在需要焊接的焊盘上,再通过贴片机将电子元器件准确放置到对应位置。此时锡膏具有一定黏性,可以暂时固定元器件。
随后,PCB进入回流焊设备。
设备内部设置多个温区,每个温区可以根据工艺要求设定不同的温度。PCB在输送系统带动下依次通过这些区域,温度逐步升高。
当温度达到锡膏的熔化范围后,锡膏中的焊料开始熔化并形成液态焊料,使元器件引脚与PCB焊盘之间形成可靠连接。
PCB继续向后运行,进入冷却区域,液态焊料逐渐凝固,最终形成稳定的焊点。
因此,可以简单理解为:
锡膏印刷 → 元器件贴装 → 逐步加热 → 锡膏熔化 → 形成焊点 → 冷却凝固
这就是回流焊最基本的工作过程。
二、PCB进入回流焊后会经历哪些温度阶段?
一块PCB进入回流焊设备后,通常会经历四个主要阶段:
预热阶段 → 恒温阶段 → 回流阶段 → 冷却阶段
不同回流焊设备的温区数量和具体温度设置会有所不同,但整体温度变化规律基本如此。
1. 预热阶段:让PCB逐渐升温
PCB进入炉体后,首先经过预热区域。
这个阶段的主要目的,是让PCB、元器件以及锡膏逐步升高到后续工艺所需要的温度,而不是快速加热。
如果升温过快,PCB和元器件可能承受较大的热冲击,同时也可能影响锡膏内部挥发物的释放。
因此,预热阶段需要控制合适的升温速度,使整个PCB能够比较平稳地进入后续工艺。
从温度曲线上看,这一阶段通常表现为一条持续上升的曲线。
2. 恒温阶段:让温度逐渐趋于均匀
经过预热后,PCB进入恒温区域。
这一阶段的温度变化相对平缓,主要作用是进一步使PCB不同位置之间的温度趋于均匀,同时让锡膏中的助焊剂逐步发挥作用。
PCB上不同元器件的大小、材料和位置不同,因此受热速度也会存在差异。
通过恒温阶段,可以减少PCB不同区域之间的温度差异,为后面的回流焊接做好准备。
3. 回流阶段:锡膏达到熔化状态
这是整个回流焊过程中最关键的阶段。
PCB进入回流区域后,温度继续升高。当达到锡膏对应的熔化温度范围后,焊料开始熔化。
此时原本呈膏状的锡膏发生变化,焊料进入液态状态,并在焊盘和元器件引脚之间形成焊接连接。
随着PCB继续向前输送,焊料保持一定时间的熔融状态,使焊点能够充分形成。
从温度曲线上看,这个阶段通常会出现明显的高温峰值。
需要注意的是,回流温度并不是越高越好。实际生产中需要根据锡膏类型、PCB材料、元器件以及具体焊接工艺确定合适的温度曲线。
4. 冷却阶段:焊点逐渐凝固
完成回流后,PCB进入冷却区域。
随着温度逐渐下降,液态焊料开始凝固,最终形成稳定的焊点。
冷却过程同样需要控制速度。如果冷却条件不合适,也可能影响焊点的最终状态。
因此,一条完整的回流焊温度曲线并不是只关注最高温度,还需要同时关注升温、恒温、回流和冷却整个过程。
三、回流焊的温度曲线是什么?
所谓回流焊温度曲线,就是记录PCB在整个焊接过程中温度随时间变化的数据。
通常可以用横轴表示时间,纵轴表示温度。
一条典型的回流焊温度曲线大致呈现:
逐渐升温 → 温度趋于平缓 → 快速升至峰值 → 逐渐下降
通过温度曲线,可以观察PCB实际经历的温度变化是否符合锡膏和产品要求。
因此,在实际生产中,设备参数设置完成后,通常还需要进行温度曲线测试,而不能仅仅根据设备控制面板上的设定温度判断焊接效果。
四、为什么不同PCB需要不同的温度曲线?
不同产品的结构和材料存在差异,因此不能使用完全相同的回流焊参数。
例如,小型PCB和大尺寸PCB的受热情况不同;元器件数量较少的PCB与高密度贴装PCB的热容量也不同。
此外,不同锡膏的工艺要求也存在区别。
因此,在实际生产中,通常需要根据:
- PCB尺寸和厚度
- 元器件类型和密度
- PCB材料
- 锡膏类型
- 生产速度
- 焊接质量要求
对回流焊设备的温区温度和输送速度进行调整。
最终目标不是简单地让设备“达到某个温度”,而是让PCB在整个设备内部按照合理的温度曲线完成焊接。
五、回流焊温度过高或过低有什么影响?
温度设置不合理,可能直接影响焊接质量。
如果温度过低,焊料可能无法充分熔化,或者熔融时间不足,容易造成焊接不充分等问题。
如果温度过高或高温停留时间过长,则可能增加PCB、元器件以及锡膏受到热应力的风险。
除了峰值温度之外,升温速度、恒温时间、回流时间和冷却速度也需要综合考虑。
所以,回流焊工艺控制实际上是对整条温度曲线进行控制,而不是单独控制一个最高温度。
六、回流焊设备是如何控制温度的?
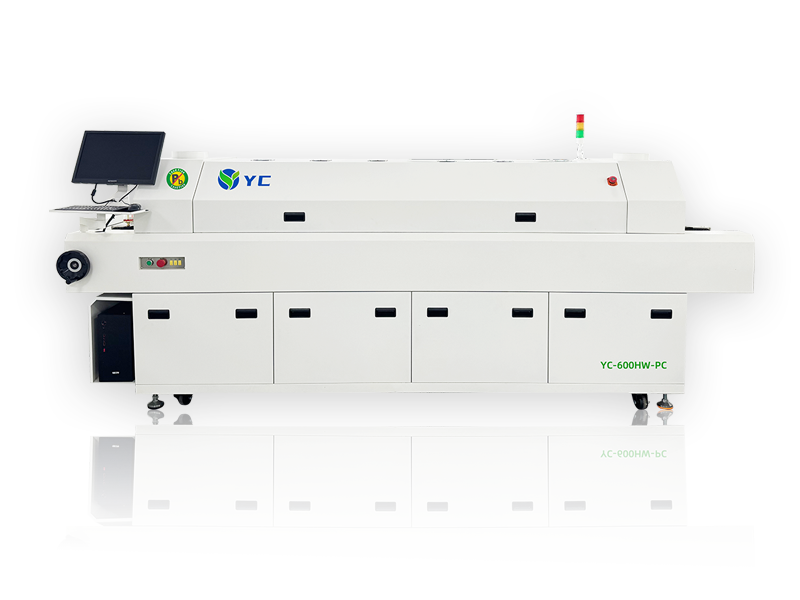
回流焊设备通常由多个独立温区组成,每个温区可以设置相应的温度。
设备通过加热系统产生热量,并利用热风循环系统将热量传递到PCB表面。同时,温度传感器会对炉内实际温度进行检测,控制系统根据检测结果调节加热状态。
PCB则按照设定的输送速度依次通过各个温区。
因此,最终的温度曲线实际上由多个因素共同决定:
温区温度 + 输送速度 + 炉内热风循环 + PCB自身特性
这些参数相互配合,才能形成适合当前产品的回流焊工艺。
七、如何判断回流焊温度曲线是否合适?
实际生产中,不能只看设备显示的温度。
更常见的做法是使用测温设备对PCB进行实际测试,将测温探头固定在PCB上的不同位置,再让PCB完整通过回流焊设备。
测试完成后,可以得到一条实际温度曲线。
通过分析曲线,可以了解PCB不同位置的升温速度、恒温过程、峰值温度、回流时间以及冷却过程是否符合当前锡膏和产品的工艺要求。
如果测试结果与要求存在明显差异,就需要重新调整设备的温区温度、输送速度等参数。
八、回流焊的核心不是“加热”,而是控制整个过程
从工作原理来看,回流焊设备虽然主要依靠加热完成焊接,但真正影响焊接效果的是整个温度变化过程。
PCB需要按照合理的速度进入不同温区,在适当的时间内逐步升温,并在回流区域达到锡膏所需的焊接条件,之后再通过冷却区域完成降温。
因此,一台回流焊设备的选型不能只看“最高温度”或者“温区数量”,还需要关注温度控制精度、炉内温度均匀性、热风循环能力、输送稳定性以及冷却能力等因素。
对于企业来说,应根据自身PCB产品、产能和锡膏工艺选择合适的设备,并通过实际温度曲线进行工艺验证。
结语
回流焊的工作原理可以概括为:PCB在输送系统带动下进入回流焊设备,通过多个温区逐步升温,使锡膏中的焊料熔化并完成焊接,再经过冷却使焊点凝固。
整个过程通常包括预热、恒温、回流和冷却四个阶段。不同产品需要匹配不同的温度曲线,因此回流焊设备的温控能力和热风循环性能对于稳定生产非常重要。
我们可以根据企业的PCB尺寸、产品类型、产能以及现有SMT生产线,对回流焊设备进行针对性配置,既可以提供单台设备,也可以结合贴片机、锡膏印刷机等设备进行整线规划。